Агрегат за заварување Kemppi FastMig Pulse 350


 Krotoszyn

Ако решите да купите опрема по ниска цена, проверете дали комуницирате со вистинскиот продавач. Дознајте колку што може повеќе информации за сопственикот на опремата. Еден од начините на измама е да се претстави како вистинска компанија. Во сличај на сомнеж, информирајте нѐ за тоа поради дополнителна контрола, преку образецот за повратни информации.
Пред да решите да направите купување, внимателно прегледајте неколку продажни понуди за да ја сфатите просечната вредност на избраниот модел на опрема. Ако цената на понудата која ви се допаѓа е многу пониска од таа на слични модели, размислете. Значителна разлика во цена може да укажува на скриени недостатоци или на обид на продавачот да направи измама.
Не купувајте производи чија цена премногу се разликува од просечната цена за слична опрема.
Не давајте согласност на сомнителни залози и плаќање на стоката однапред. Ако се сомневате, не плашете се да ги разјасните деталите, да побарате дополнителни фотографии и документи за опремата, да ја проверите автентичноста на документите, да поставувате прашања.
Најчест вид измама. Нечесните продавачи може да побараат одредена сума капар за да го „резервираат“ вашето право на купување опрема. Значи, измамниците може да соберат голема сума и да исчезнат и никогаш повеќе да не се појават.
- Пренос на плаќањето однапред на картичка
- Не плаќајте однапред без издавање на документ кој го потврдува процесот на трансфер на пари, ако продавачот во текот на комуникацијата ви станал сомнителен.
- Пренос на сметка на „доверител“
- Вакво барање треба да е алармантно, најверојатно комуницирате со измамник.
- Пренос на сметка на компанија со слично име
- Внимавајте, измамниците може да се скријат позади добри компании, правејќи мали измени во името. Не пренесувајте средства ако називот на компанијата ви е сомннителен.
- Замена на сопствени податои во фактурата на вистинската компанија
- Пред да направите трансфер, проверете дали наведените податоци се точни и дали се однесуваат на наведената компанија.
Контакти на продавачот

 +48 669 16...
+48 669 162 833


 Полска, Krotoszyn


 Полска, Krotoszyn


 Полска, Krotoszyn


 Полска, Krotoszyn


 Полска, Krotoszyn


 Полска, Krotoszyn


 Полска, Krotoszyn

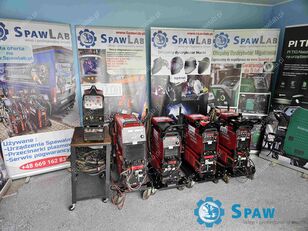
 Полска, Krotoszyn


 Полска, Krotoszyn


 Полска, Krotoszyn


 Полска, Krotoszyn


 Полска, Krotoszyn


 Полска, Krotoszyn


 Полска, Krotoszyn


 Полска, Krotoszyn


 Полска, Krotoszyn


 Полска, Krotoszyn
Używany półautomat MIG/MAG Kemppi FastMig Pulse 350 to migomat z pulsem i podwójnym pulsem do stali, aluminium i stali nierdzewnej, z wykupionymi na stałe licencjami WiseFusion i WisePenetration. Pierwsza trzyma łuk na granicy zwarcia, druga nie pozwala spaść prądowi przy długim wylocie drutu, więc dostajesz krótszy łuk, mniej ciepła w detalu i mniej przyklejeń w grani bez ciągłego poprawiania nastaw. Komplet z podajnikiem MXF 65, chłodnicą FastCool 10 i wózkiem, sprawdzony w naszym serwisie, z rokiem podstawowego pakietu serwisowego w cenie.
Puls i synergię ma dziś prawie każdy półautomat tej klasy. FastMig Pulse 350 wyróżniają WiseFusion i WisePenetration, które w trakcie spawania reagują na zmiany w łuku i na wolnym wylocie drutu, oraz podwójny puls z osobno ustawianą częstotliwością i amplitudą.
W pulsie i w łuku natryskowym długość łuku zmienia się z wylotem drutu i prowadzeniem uchwytu, dlatego spawacz zwykle ustawia ją z zapasem, a dłuższy łuk to szersze jeziorko i więcej ciepła na boki. WiseFusion liczy zwarcia kropli z jeziorkiem i reguluje długość łuku tak, żeby ich udział był równy nastawie od 10 do 60%: łuk pracuje stale na granicy zwarcia, najkrócej, jak się da. W teście Kemppi przy tej samej prędkości drutu 12 m/min ilość ciepła wprowadzonego wyniosła 0,59 kJ/mm z WiseFusion, 0,68 kJ/mm w zwykłym pulsie i 0,80 kJ/mm w łuku natryskowym (liczona z mierzonej mocy chwilowej przy sprawności 0,8). Mniej ciepła przy tym samym stopiwie to węższa strefa wpływu ciepła i mniejsze odkształcenia, a krótki łuk daje wąskie, głębokie wtopienie i trzyma małe jeziorko w pozycjach przymusowych, zwłaszcza na aluminium. Uniwersytet Techniczny w Lappeenrancie (LUT) ze stocznią Arctech Helsinki wykazał, że z WiseFusion i WisePenetration kąt rowka można zmniejszyć z 45 do 30 stopni. Na początek zostaw wartość z programu (50% dla aluminium, 35% dla stali); gdy łuk trzeszczy i drobno pryska, zejdź o 5 do 10 punktów, gdy wspina się po ściankach spoiny pachwinowej, podnieś. Działa w programach pulsowych, w podwójnym pulsie i w 1-MIG w zakresie łuku natryskowego, w MIG manualnym nie.
W klasycznym MIG/MAG dłuższy wolny wylot drutu obniża prąd, choć napięcie i prędkość drutu się nie zmieniają: w teście Kemppi na stali S235 drutem 1,2 mm przy wylocie 20 mm było 280 A, a przy 30 mm już 240 A. Spadek prądu to mniejsze wtopienie, a w efekcie przyklejenia i niepełny przetop w grani spoin pachwinowych i w głębokich rowkach, gdzie uchwytu nie utrzymasz w stałej odległości. WisePenetration ustawia dolną granicę prądu: gdy prąd spadłby poniżej minimum, maszyna przyspiesza podawanie drutu i trzyma go na zadanym poziomie, w tym teście 280 A także przy wylocie 30 mm. Od góry prądu nie ogranicza, a przy długim wylocie nadlew jest nieco większy, bo do spoiny trafia więcej stopiwa. Ustawienie: zrób próbny ścieg z prawidłowym wylotem, odczytaj prąd i dobierz Penet% (od -30 do +30%) tak, żeby prąd minimalny pokazany w nawiasie był jak najbliżej tej wartości. W tej generacji działa tylko w synergicznym 1-MIG, w programach do stali niestopowych i niskostopowych, nie w pulsie, aluminium ani stali nierdzewnej.
Na zwykły puls maszyna nakłada wolną modulację prędkości drutu od 0,4 do 8,0 Hz z amplitudą od 0,1 do 3,0 m/min, a parametry pulsu idą za drutem po krzywej synergicznej. W fazie gorącej jeziorko nadtapia brzegi, w chłodnej częściowo krzepnie, co ułatwia spawanie w pozycjach PF i PE, przy zmiennej szczelinie i na cienkim aluminium, które łatwo przepalić. Każdy cykl zostawia jedną łuskę, a jej rozstaw to prędkość spawania podzielona przez częstotliwość: przy 30 cm/min i 1,7 Hz łuska wypada co około 3 mm. Większa amplituda daje wyraźniejszą łuskę i mocniej chłodzi jeziorko, ale na grubszym materiale sprawdź na próbce, czy w fazie niskiej brzegi nadal się nadtapiają. Podwójny puls sam z siebie nie obniża ciepła wprowadzonego, jego zaletą jest kontrola jeziorka, a WiseFusion działa razem z nim w programach Pulse/Double Pulse do aluminium i stali nierdzewnej.
W 1-MIG wybierasz program dla materiału, średnicy drutu i gazu, a jednym pokrętłem ustawiasz prędkość drutu od 0,7 do 25 m/min; napięcie dobiera krzywa. Długość łuku poprawiasz korektą FineTuning od -9,0 do +9,0, a zachowanie przy zwarciu dynamiką od -9 do +9. W pulsie prąd impulsu korygujesz od -10 do +15%: wyższy pewniej odrywa kroplę z grubszego drutu i głębiej wtapia, niższy daje miększy łuk na cienkiej blasze. Do drutów i gazów bez krzywej masz MIG manualny z napięciem od 8,0 do 50,0 V co 0,1 V.
Hot Start zmienia moc na początku spoiny od -50 do +100% (fabrycznie +40%) przez 0,0 do 9,9 s w trybie 2T, co chroni przed przyklejeniem na grubym, zimnym aluminium. Wypełnianie krateru schodzi z poziomu początkowego na końcowy (od 10 do 250%, fabrycznie 100 i 30%) w czasie do 10 s i zmniejsza ryzyko pęknięć kraterowych na aluminium. Powolny start drutu od 10 do 99% i siła zajarzenia od -9 do +9 dają czyste zajarzenie bez odbijania drutu od detalu.
Pamięć ma 100 kanałów MIG (10 użytkowników po 10), a dla każdego kanału ustawisz granice prędkości drutu i korekty napięcia. Panel blokujesz kodem PIN, dzięki czemu spawacz dostroi łuk tylko w oknie z instrukcji WPS, czego wymaga produkcja według EN 1090. Kanały i moc zmieniasz z panelu PF 65 przy podajniku, także w trakcie spawania. Kompensacja długości przewodów od 10 do 100 m i kalibracja spadku napięcia od 0,0 do 10 V na 100 A utrzymują podobny łuk przy długim pakiecie pośrednim. Do źródła podłączysz do 4 podajników, więc po dokupieniu drugiego drut stalowy i aluminiowy nie wymagają przezbrajania.
Zestaw i stan
źródło Kemppi FastMig Pulse 350 z panelem P65
podajnik drutu MXF 65 z panelem PF 65
chłodnica FastCool 10
wózek jezdny
uchwyt MIG o długości 4 m
przewód masowy o długości 4 m
przewód pośredni o długości 1,5 m
Licencje WiseFusion i WisePenetration oraz podwójny puls są wykupione na stałe. Nie ma licencji MMA, WiseRoot, WiseThin ani MatchLog. Listę programów z menu, z materiałami, średnicami drutu i gazami, prześlemy ci na zdjęciu przed zakupem. Obudowy mają ślady użytkowania widoczne na zdjęciach.
Dane techniczne
Na co zwrócić uwagę
Źródło wymaga przyłącza 3 x 400 V z zabezpieczeniem 25 A zwłocznym. Do aluminium potrzebujesz rolek U i prowadnika teflonowego w uchwycie. Pomiaru napięcia bezpośrednio przy łuku ta platforma nie ma, to funkcja serii FastMig X.
Kemppi FastMig Pulse 350 na tle konkurencji
Kemppi pisał o FastMig Pulse, że prowadzi w swojej klasie jakością spawania, i kierował go do stoczni i branży offshore, przemysłu chemicznego i procesowego oraz produkcji spawanej. Odpowiedniki funkcji Wise mają inne duże marki: Fronius stabilizator długości łuku i stabilizator wtopienia w TPS/i, EWM forceArc i wiredArc. W rodzinie Kemppi mocniejszy jest FastMig KM 400 (380 A przy 100%, ale bez synergii i pulsu), a wieloprocesowy Kemppi FastMig X 450 dokłada MMA w standardzie, tryby CC/CV i pomiar napięcia łuku.
Pytania o Kemppi FastMig Pulse 350
Nie. WiseFusion, WisePenetration i podwójny puls są w tym egzemplarzu wykupione na stałe. Nie ma natomiast MMA, WiseRoot, WiseThin ani MatchLog.
Tak. Ma programy do aluminium z pulsem i podwójnym pulsem, WiseFusion z domyślną nastawą 50% dla aluminium i czterorolkowy podajnik DuraTorque 400.
W zwykłym pulsie długość łuku ustawiasz korektą i zmienia się ona z wylotem drutu i prowadzeniem uchwytu. WiseFusion sam utrzymuje łuk najkrótszy przy zadanym udziale zwarć, bez poprawiania nastaw. W teście Kemppi dało to o 13% mniej ciepła wprowadzonego niż zwykły puls.
Nie. W tej generacji działa w synergicznych programach 1-MIG do stali niestopowych i niskostopowych. Współpracę z pulsem ma nowsza wersja WisePenetration+.
3 x 400 V z zabezpieczeniem 25 A zwłocznym.
Jak sprzedajemy używane
Egzemplarz sprawdzony w naszym serwisie w Krotoszynie z pomiarami według PN-EN 60974-4 i próbą pod obciążeniem. W cenie masz pierwszy rok pakietu serwisowego: czyszczenie, przegląd podstawowy i pomiary elektryczne. Protokół z pomiarów jest w płatnym pakiecie serwisowym. Kolejne lata dokupisz. Wysyłamy do całej Unii Europejskiej, odbiór osobisty po umówieniu.
Funkcje i tryby spawania: manualne, synergia, puls, podwójny puls, procesy specjalne
Chłodzenie: cieczą
Prąd spawania: 350 A
Złącze: Euro
Zasilanie i zabezpieczenia: przewód zasilający, wtyk, zabezpieczenia, pomiary elektryczne według PN-EN 60974-4: rezystancja izolacji, ciągłość przewodu ochronnego, prąd upływu, napięcie biegu jałowego
Zajarzenie i stabilność łuku: próba spawania w kilku punktach zakresu prądu, synergia i puls, jeśli maszyna je ma, prąd i napięcie na przyrządach kontrolnych
Podawanie drutu: rolki, prowadnice, silnik i regulacja podajnika, docisk, hamulec szpuli, gniazdo euro
Uchwyt i przewód pośredni: spirala, dysza, końcówka prądowa, przepływ gazu, złącza przewodu pośredniego
Obciążenie znamionowe: próba przy prądzie znamionowym w dozwolonym cyklu pracy, temperatura radiatorów, zadziałanie zabezpieczenia termicznego
Panel i programy: wszystkie tryby, pamięci i funkcje zgodnie z panelem tego egzemplarza, czytelność wyświetlacza, pokrętła i przyciski
Chłodnica: FastCool 10, 1 kW, około 3 l
Obudowa i wnętrze: czyszczenie sprężonym powietrzem, stan płytek, kondensatorów i wentylatorów, ślady użytkowania, kółka i uchwyty transportowe
Zabezpieczenie sieci: 25 A zwłoczne
Cykl pracy (40°C): 350 A przy 80%, 330 A przy 100%
Moc pobierana z sieci: 16,0 kVA przy 80%, 15,3 kVA przy 100%
Napięcie biegu jałowego: 80 V
Sprawność i współczynnik mocy: 88% i 0,85
Stopień ochrony: IP23S
Wykupione funkcje: WiseFusion, WisePenetration, podwójny puls
WiseFusion: od 10 do 60% udziału zwarć albo wartość z programu
WisePenetration: od -30 do +30%, prąd minimalny widoczny na panelu
Podwójny puls: od 0,4 do 8,0 Hz, amplituda drutu od 0,1 do 3,0 m/min
Korekty: FineTuning od -9,0 do +9,0, dynamika od -9 do +9, prąd impulsu od -10 do +15%
MIG manualny: od 8,0 do 50,0 V co 0,1 V
Pamięć: 100 kanałów MIG (10 użytkowników x 10), PIN, limity nastaw na kanał
Wymiary źródła (dł. x szer. x wys.): 590 x 230 x 430 mm
Masa źródła: 36 kg
Podajnik MXF 65: DuraTorque 400, 4 rolki, od 0,7 do 25 m/min, szpula do 20 kg
Średnice drutu: stal od 0,6 do 1,6 mm, proszkowe od 0,8 do 2,0 mm, aluminium od 1,0 do 2,4 mm
stan: inwerterowy półautomat MIG/MAG z synergią, pulsem i podwójnym pulsem